
189-2923-7076
189-2923-7076
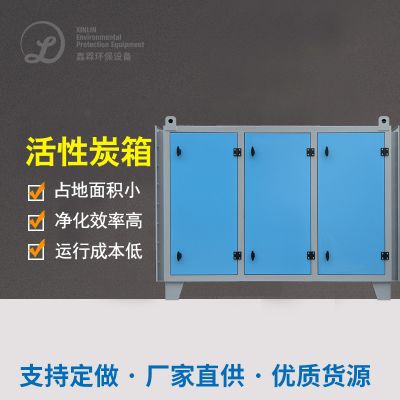
活性炭吸附技术
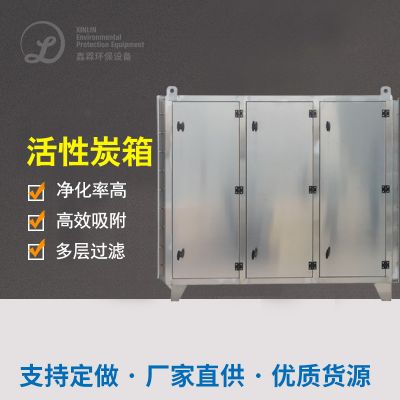
利用活性炭的多孔结构吸附废气中的有机物质,吸附率可达95%以上。该技术适用于低浓度(50-500ppm)、大风量废气场景,如电子元件生产、电池制造、小型喷涂车间等。优点是运行成本低、操作简单;缺点是活性炭需定期更换或脱附再生,存在饱和后二次污染风险。
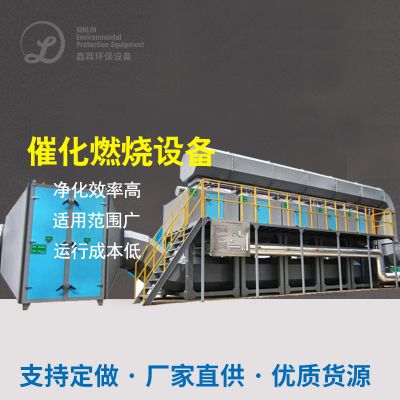
催化燃烧技术(RCO/CO)
通过催化剂作用,在250-400℃的较低温度下将VOCs氧化分解为二氧化碳和水,净化效率可达95%以上,部分设备处理效率甚至达99.5%。该技术适用于中高浓度(500-10000mg/m³)废气,特别适合温度高、浓度高、连续性产生废气的行业。优势在于能耗低、热回收效率高(≥95%)、无需额外添加辅助燃料;但催化剂需定期更换,且对废气中的硫、磷、卤素等杂质较为敏感。
蓄热式焚烧技术(RTO)
在高温(750-950℃,部分可达1200℃)下直接氧化废气中的有机物,核心优势在于内置的陶瓷蓄热体可回收燃烧产生的热量,热回收效率高达90%-95%以上。该技术适用于大风量、中高浓度VOCs治理,是大型化工、涂装、制药项目的主流选择。
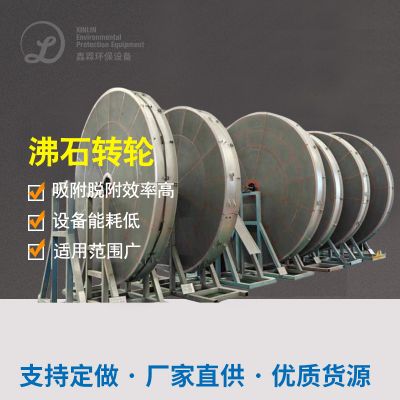
沸石转轮+催化燃烧组合工艺
先利用沸石转轮对大风量、低浓度废气进行吸附浓缩(浓缩倍数可达10倍以上),再进入催化燃烧单元处理。该技术综合了吸附浓缩与催化燃烧的优势,特别适合喷漆房、印刷、电子等行业的大风量低浓度废气场景,但设备初期投资较高、系统相对复杂。
低温等离子与光催化氧化技术
低温等离子通过高压放电产生高能电子,瞬间破坏VOCs分子键;光催化氧化则利用特定波长的紫外光照射催化剂(如TiO₂),产生强氧化性自由基分解污染物。这两类技术启动快、阻力小,适用于低浓度、异味较大的废气场景,常作为多级预处理工艺使用,但较难处理高浓度废气,且可能产生臭氧等副产物。
生物过滤技术
利用附着在填料上的微生物降解废气中的有机物,适用于低浓度、易生物降解的废气(如污水厂、饲料厂、部分化工环节)。优点是运行成本低、无二次污染;缺点是处理周期长、对废气成分和温度有一定要求。
冷凝回收技术
针对高浓度、高沸点或具有回收价值的废气(如油气、溶剂蒸气),通过降温使气态有机物液化回收,具有显著的经济效益,常用于溶剂回收型项目。
废气浓度与风量
浓度决定技术路线选择:低浓度大风量优先考虑吸附浓缩+催化燃烧或沸石转轮+RTO;中高浓度可直接采用催化燃烧或RTO。风量则影响设备尺寸、风机选型及系统阻力设计。
废气组分与特性
不同有机物的沸点、反应活性、毒性差异较大。含卤素、硫、磷等杂质的废气会毒化催化剂,需提前预处理;高沸点组分可能需冷凝预处理;含粉尘或水雾的废气需先经过过滤、除湿等预处理环节。
排放标准与合规要求
不同地区、不同行业的VOCs排放限值差异明显,选型前需明确当地环保部门的具体要求,确保设备设计参数满足或优于排放标准。
运行成本与能耗
包括电耗、催化剂/活性炭更换周期、热能回收效率、人工维护成本等。催化燃烧和RTO虽初期投资较高,但长期运行成本往往更具优势。
场地条件与安装限制
设备占地面积、高度、重量、进出风方向、管道布局等需与现场条件匹配,部分改造项目还需考虑原有厂房结构限制。
安全与防爆要求
VOCs废气多属易燃易爆物质,设备需配置泄爆阀、阻火器、气体浓度监测、联锁停机等多重安全设施,尤其对高浓度、高危险性废气场景更为关键。
高浓度、小风量工况
优先选择蓄热式焚烧(RTO)或催化燃烧(RCO),可直接氧化分解,热回收效率高,运行稳定。
中低浓度、大风量工况
推荐采用"吸附浓缩+催化燃烧"或"沸石转轮+RTO"组合工艺,先浓缩再处理,大幅降低运行能耗。
低浓度、恶臭类废气
生物过滤法或低温等离子技术较为经济,适用于污水厂、饲料加工、部分化工环节。
含粉尘、水雾、腐蚀性成分废气
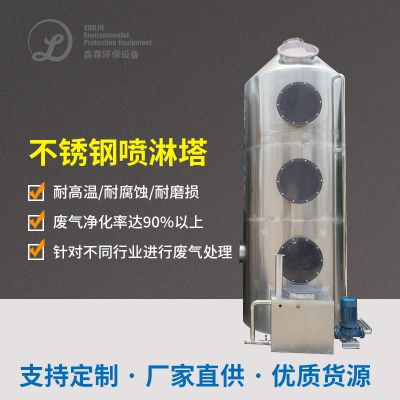
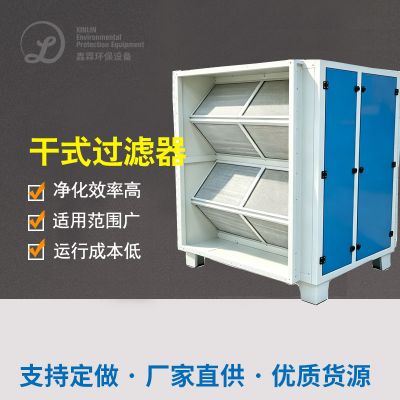
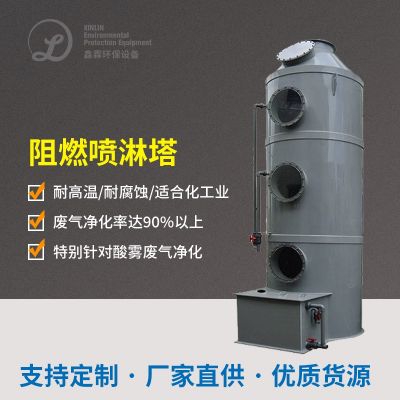
需先配置喷淋塔、干式过滤器、除湿装置等预处理单元,再进入核心处理单元,避免堵塞或腐蚀设备。
间歇性排放工况
催化燃烧设备可配置补冷风机、旁通阀等,适应启停频繁的场景;RTO则需考虑蓄热体热损失问题。
高价值溶剂回收需求
冷凝回收或吸附回收工艺更为合适,可实现溶剂回用,降低原料成本。
上一主题: PP/不锈钢/碳钢喷淋塔
下一主题: PP/碳钢/不锈钢气旋塔厂家

 扫一扫添加微信