1. 项目流程历史背景
该行业主是在国内知名度的乳酸菌浓缩果汁浓缩果汁分娩商,每日销售量达200吨,分娩进程中发生很大高COD(化工需氧量)、高BOD(生化模式需氧量)焦化生产废水。是由于原来办理配制效果不高,始终无法满意当前节能排放量标,行业主直接决定升到改良焦化生产废水办理系統。
2. 废液化学物质及从何而来
焦化废水注意原因于:
生產冲洗化工废水
:产品、管线、金属罐清洁水,含糖、蛋清质、乳酸菌饮料剩余的物。
腐熟废弃物
:进行发酵的过程中形成的废弃物,COD高至8000-12000 mg/L。
纸盒包装废渣
:瓶罐的清洗水,含极少量洗衣剂和可挥发物。
常见污染问题物指标体系:
COD:6000-15000 mg/L
BOD:3000-8000 mg/L
SS(透明桌面物):500-1500 mg/L
pH:4.5-6.5(偏酸碱性)
3. 外理技艺步骤
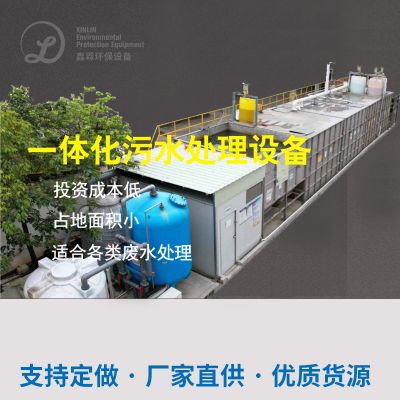
应对工业废水特征,应用“预操作+好氧菌+好氧+纵深操作”的乐队组合新工艺:
预治理
集水管筛选
:清掉大科粒飘浮物。
调低池
:义均水的硬度排水量,加碱调试pH至6.5-7.5。
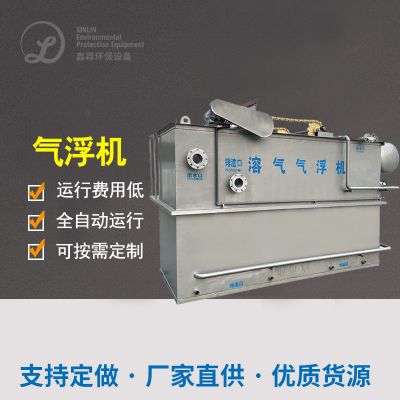
气浮安全装置
:清除物质及猫瘟漂浮物。
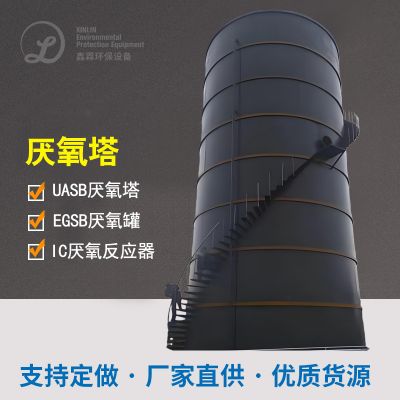
厌氧发应器清理(UASB发应器)
充分利用厌氧发酵微生态学溶解高盐浓度磷化合物物,COD删去率相当于80%上面。
好氧清理(A/O的工艺)
缺痒池(A池)
:反硝化反应脱氮。
好氧池(O池)
:抗逆性淤泥法进一大步分解生物碳物,BOD洗去率>90%。
宽度清理
MBR膜生物工程反應器
:增长出水量水源,保持SS<10 mg/L。
清洁(太阳光的直射线)
:灭杀残余物细菌病毒,抓实达到标准尾气排放。
4. 从而效果好
经净化处理后,出液水体达到了《工业废水综合性排出标准的单位》(GB 8978-1996)一级通过成绩标准的单位:
COD < 50 mg/L
BOD < 10 mg/L
SS < 10 mg/L
NH3-N < 5 mg/L
该系统化工作比较稳定,处置费用较传统化制作工艺大幅度降低20%,年减轻COD释放量上涨约500吨。


 扫一扫添加微信