一、注塑加工厂尾气概述
压铸工艺设计普遍APP于塑料食品食品生產,但在煮沸、压铸、冷确过程中 中会有许多工业废气,首要含量也包括:
非二氧化氮总烃(NMHC)
:泡沫塑料a粒子熔融时释放出来,密度一般而言在50-300mg/m³;
苯系物(如苯、甲苯、二甲苯)
:环节制造原材料填加剂降解出现,包括剧烈的粘性;
顆粒物(PM)
:原于材料焊接烟尘及出膜剂发挥,比表面积多在0.1-10μm;
气味材料
:如醛类、吩噻嗪等低氨水浓度但高嗅觉神经的敏感度的酚类化合物。
废液特征 :
溫度起伏大
:注塑工艺机相应尾气气温多达60-120℃;
氧浓度不可靠
:多种产量过程产生差距特殊;
材质比较复杂
:含有毒物(如苯并芘)和臭氧杀菌前轮驱动物(如烯烃)。
二、加工处理重难点与基本知识
(一)枝术困惑
两组分协同管理正确处理
:需并且删去VOCs、粒子物和异味重;
风口尺寸搭配
:注塑机机开闭模引起废气量瞬时变化无常(±30%);
两次污染问题的控制
:灵活性炭纤维修改、废水处理会产生等研究故障。
(二)核心步骤
控制阶段
枝术标准要求
集气机系统
选用挠性落水管+交流变频排烟风机,收集使用率≥90%
预净化处理
除静电除灰或自吸式活性炭过滤删去≥95%的PM2.
价值体系工艺流程
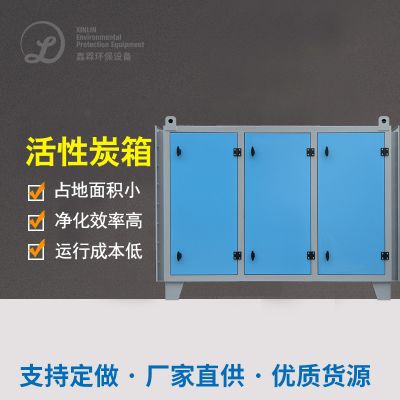
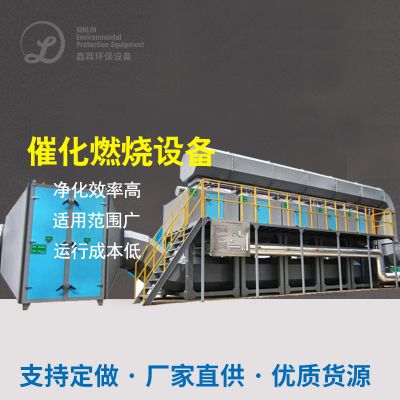
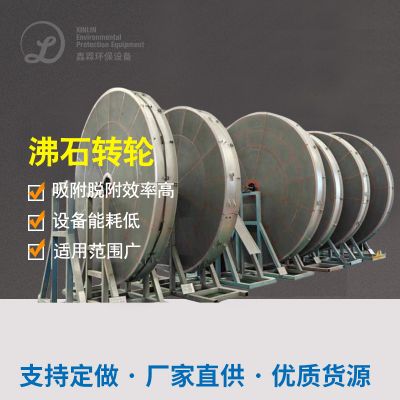
沸石转轮+RTO(適合刮风量)、活性酶类炭粘附+催化反应燃烧物(適合县域的规模)
排放规范标准规范标准
非二氧化氮总烃≤60mg/m³(GB 31572-2015)
三、典型案例分享解析
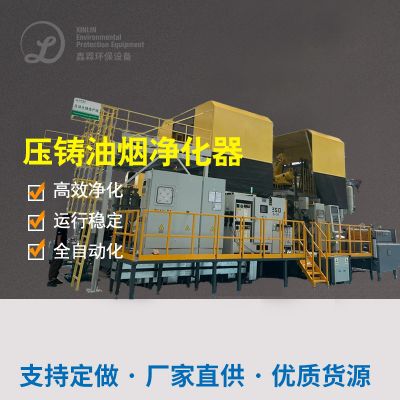
经典案例1:某新汽车零部件网压铸厂RTO设计整修
该项目图片背景
:
12台500T压铸机,总风口尺寸80,000m³/h
原使用的UV光氧设施,的排放超预算2.7倍
应对策划方案
:
等级划分治疗
:
4级:飓风安装除尘设备+冷确塔(散热至40℃以上)
2级:沸石转轮提液(提液比10:1)
三级分销:RTO焚烧炉(热成功率≥95%)
操作成果
:
VOCs洗去率98.6%,年节能减排量达42吨
余热回收利用于烘料系统,控制成本先天气预算120万元/年


 扫一扫添加微信