工作情况
该精酿纯生啤酒厂隶属于广东省,日常量30吨,废液废气消耗量上涨约200m³/d。根据接壤水資源匆忙紧张空间,厂商规范改变区域水造纸废水处理,同時符合要从严的废气排放量规定。
生产废水含量及来历
生活污水关键可分成三级:
糖化生活污水:包含麦芽糖糖、淀粉酶质,COD约8000mg/L
腐熟化工废水:含发酵粉残体、香蕉水,COD约5000mg/L
内包装生产废水:含擦拭剂和极少量碑酒,COD约1500mg/L
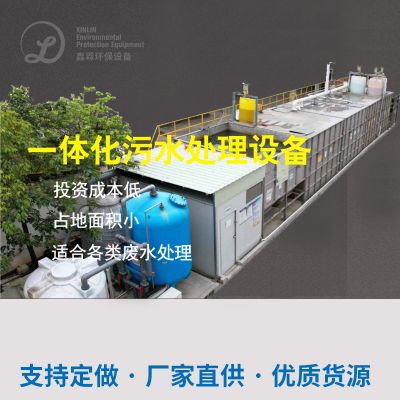
处置方法具体步骤
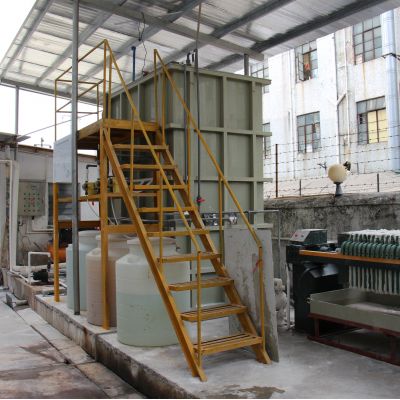
选取"化学预外理+MBR膜生物体反映器+RO反侵入"加工过程:
回转防雨百叶窗
:剔除麦壳等大颗粒剂悬浮物
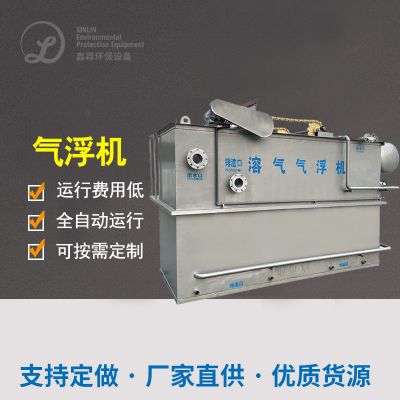
气浮传动装置
:清理油分和固体物资
蛋白质水解过酸池
:改善污废水 可生物化性
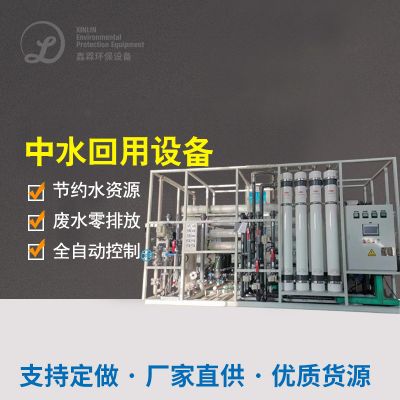
MBR设备
:预置PVDF双层弹性纤维膜,污泥干化氧化还原电位提升在8000-10000mg/L
RO体系
:对MBR满水后实施深层次治理,产水循环于清晰工艺
污泥干化进行处理
:按照板框压滤脱水怎么办,泥饼运输防范
决定感觉
系统正常运作稳固后保证:
综合评估水流COD < 50mg/L,BOD5 < 10mg/L
循环出的水量达60m³/d,占全厂用出的水量的25%
厌氧颗粒污泥引发量降低40%
年降低成本水成本材料费约350万元


 扫一扫添加微信