好的,我将为您详尽解读无用站废气排放的材料从何而来、进行处理案例分析及该行业避免方案范文。最主要的资源如下所示:
- **废气成分与来源分析**:使用表格和分类介绍垃圾站废气的化学成分及其环境健康影响,说明主要产生来源。
- **典型案例解析**:详细分析三个代表性案例(上海焚烧厂、杭州九峰项目、厦门固废中心)的背景、工艺和实测效果。
- **处理技术与方案**:分类说明物理法、化学法、生物法等主流技术,介绍创新系统与资源化趋势。
- **行业挑战与解决方案**:总结投资成本、技术适配等核心挑战,提出系统性解决路径和管理框架。
反驳来,我将已经开始撰写论文废物站气体治疗的简要方面:
-------
# 垃圾站站印刷废气整体防治:化学成分解释、进行处理工艺与经典 装修案例
## 1 垃圾堆站烟粉尘的化学成分与来源地分折
垃圾清理堆站看做城镇垃圾清理堆除理标准的关键所在构件,在采集而来、堆放场、减少及集运具体步骤中存在大规模的成分繁杂的微害尾气。这一些尾气不仅能对相关自然环境导致的污染源,更对城市居民安全形成可以不利。开展调研的理解尾气根据显著特点与渠道是确立有效果除理方式的条件。
### 1.1 烟气电学好分与的危害形态
拉圾站烟粉尘重要由3类污染源物产生,型成简化的相溶物:
- **含加硫合物**:注意包涵**加硫氢(H₂S)**、二空气氧化硫(SO₂)、甲硫醇和硫醚类产物。另外加硫氢更具非常典型的“臭鸡蛋壳”酸味,在低渗透压(ppm级)如要制造强刺击性,高渗透压时可产生感觉欺骗,或是可能会导致心脏跳动欺骗。长久的曝光于含加硫合物区域中会受到人体本身**鼻部烫伤、心脏跳动阻碍及中枢平台神经平台平台问题**。
- **含氮化学物质**:以**氯气(NH₃)**、胺类(如三甲医院胺)、吲哚和粪臭素为代表性。氨对于酸碱度空气,易与胃黏膜含水量结合在一起转变成被腐蚀不锈钢氢氧化的铵,促使上吸呼道感染。胺类及杂环化学物质极具越来越低嗅觉神经域值(ppb级),是垃级站臭鸡蛋气味感受的包括源。欧美病疫情学论述显现,垃级站较近公民**过敏症性心脏病发生率与氨被暴露存有正涉及到性**。
- **蒸发性有机会物(VOCs)**:还有苯系物(苯、甲苯、二甲苯)、醛类(tvoc、乙醛)、胺类甚至卤代烃等。中仅tvoc被国家肺癌的研究企业(IARC)认定为1类有毒物,长久的碰到可加重鼻咽癌;苯则可能会使得重复认知障碍性中度贫血和败血症。这个有机物在大气质量中通快递过光化工不良反应还可产生O3和PM2.5,放大生态破坏的影响范畴。
- **粒子物(PM)**:建筑废弃建筑废弃垃圾卸车全过程制造的**煤尘及微益生菌气溶胶**(细茵、细菌孢子等),其外壁常吸咐巨资属和毒害充分物。PM2.5可开展调研肺泡相结入血重复,促使装置性疾病响应。调查展现,建筑废弃建筑废弃垃圾站作业题区PM中的内黑色素分量led光通量平常周围环境的100倍上述,更为明显添加急性堵赛性肺病风险控制。
*表:建筑废弃垃圾站工业废气主要的组分非常基本特性*
| **成分类别** | **代表物质** | **化学式** | **主要危害** | **典型浓度范围** |
|------------|-------------|-----------|------------|----------------|
| **含硫化合物** | 硫化氢 | H₂S | 神经毒性、强刺激性 | 5-200 ppm |
| | 甲硫醇 | CH₃SH | 恶臭、致呕效应 | 0.1-50 ppm |
| **含氮化合物** | 氨气 | NH₃ | 粘膜腐蚀、呼吸道损伤 | 10-500 ppm |
| | 三甲胺 | (CH₃)₃N | 恶臭、过敏性反应 | 0.5-100 ppm |
| **VOCs** | 甲醛 | HCHO | 致癌、致突变 | 1-50 ppm |
| | 苯 | C₆H₆ | 造血系统损伤 | 0.5-20 ppm |
| **颗粒物** | 可吸入粉尘 | PM10/PM2.5 | 肺部沉积、炎性反应 | 0.5-5 mg/m³ |
### 1.2 的废气导致管理机制与由来区域
建筑废弃无用站尾气的产生了与建筑废弃无用的生化模式吸附时候重视关联,常见起源可以分成几大类:
- **生态学可降解具体步骤**:当餐厨生活废料渗入中转站站存放或焚烧处理场后,生产物在**好氧菌环境**签发生繁杂分析。蛋白酶质类物料经微生态学效应存在硫化橡胶氢和二脱色氮;脂类分析转化挥发物性皮脂酸;碳水类化合物沤肥则放醇类、大环内酯及二脱色碳。此具体步骤受的温度、pH值、含水量率等重要因素干扰,普通在餐厨生活废料推放48-72小时英文后高达**产气谷值**。的研究展示,冬秋高温天气期餐厨生活废料焚烧处理场的H₂S存在数率高达秋冬的3-5倍。
- **物理防御厂家家庭施工**:废弃物工作效率高、降低和装运进程造成尽情释放性产品尽情释放加速器。降低系统施加压力的各类高压(可以达到0.8-1.2MPa)使废弃物颗粒剂石头破碎,**过滤态感染物**不少逸散;装运车运输辆在工作效率高区高频转动拨弄暖湿暖湿气流,型成感染气溶胶蔓延。特别的是在**半关闭式中转地站**内,厂家家庭施工存在的暖湿暖湿气流涡旋式使感染物浓硫酸浓度值布置呈现出来特别的等度变现,家庭施工区重心点浓硫酸浓度值经常为顶部区的5-10倍。
- **有机化学物质放源**:含有废物有机化学物质品场所残留物物(如石油醚、涂漆、整洁剂)的**发挥性用户名**,并且 废物渗滤液含有机物从表面发挥。渗滤液整理池成為更重要首次空气污染物,其挥发释放的氨和硫醇氨水浓度相当于色谱结构性的不低于数十倍。需要要注意的是,混合型喂养废物中的含氯塑料管(如PVC)在加热葡萄糖氧化时有可能放二噁英前体物。
## 2 没用站烟粉尘办理经典事例剖析
依据研究分析含有体现性的建筑项目例,还可以深化详细了解与众不同技术水平路线地图在实际效果用中的来设计原理、运转工作效能和改革创新價值。一下例复盖了焚化厂、转乘站和倾倒场五种其最典型的画面。
### 2.1 昆明某性生活无用焚烧治理 生产发发电站携手治理 工作
该实例科技前瞻性地推动了工业vocs治理环境与渗滤液解决的推进降本增效,为高条件进行排放条件区县提供了了方法样本:
- **工程项目环境**:该厂靠近南京近郊敏感脆弱空间区域,今年要面临**氮阳极氮化合物排污延续超出标准**事情(平衡溶液浓度120-150mg/m³,多于行业标准80mg/m³允许值)。同一时间,垃圾堆渗滤液解决生活设施长时过度率电脑运行,解决成本价敢达12元/吨。环保型部门管理标准有效期整改方案,在2022年底前构建安全达到标准。
- **处理工艺**:项目采用“**渗滤液回喷+多级净化**”的协同技术路线:
1. **渗滤液回喷脱硝**:将原需外处理的渗滤液经精密过滤后,通过高压雾化喷嘴喷入850℃以上炉膛区域。渗滤液中的氨基化合物在高温下分解为NH₃,与烟气中NOx发生选择性非催化还原(SNCR)反应,实现**内源性脱硝**。
2. **梯级净化系统**:烟气依次经“SNCR→干法脱酸(消石灰喷射)→活性炭吸附→布袋除尘→湿法脱酸(NaOH溶液)→烟气再加热”流程处理。其中湿法脱酸单元采用空塔喷淋设计,脱酸效率达99.2%。
- **处理效果**:该系统投运后取得显著成效:
- 烟气排放中NOx浓度从2019年均值128.7mg/m³降至2023年44.3mg/m³,**累计降幅65.6%**,年减排量达34.58吨。
- 渗滤液处理量减少35%,年节约处理费用252万元;尿素消耗量降低40%,年节约31.5万元。
- 综合运行成本降低约7.8元/吨垃圾,投资回收期4.2年。
### 2.2 南京九峰性生活拉圾焚烧秸秆发电厂楼盘
本次目代表人了中国内地鑫霖环保焚烧炉行业**最高的人低能耗要求**,其释放依据以达到国.际优秀横向:
- **成本新項目视频背景**:用作南京市关键点民生市政工程市政工程,九峰成本新項目日处置人数3000吨,总成本18亿元人民币。选址分析坐落城区为主导方向上方向,环保型规定必须尤为坚持原则。成本新項目结构设计排污标准的推进改革**严于欧洲共同体2010/75/EU信息**,规定必须二噁英类排污允许值降到0.05ng TEQ/m³(为行业标准1/10)。
- **处理工艺**:项目构建了目前国内最完整的“**七级净化体系**”:
1. 垃圾坑采用**密封式微负压设计**(-50Pa),臭气全量导入焚烧炉。
2. 烟气处理采用“SNCR+半干法(旋转喷雾)→干法(NaHCO₃喷射)→活性炭吸附→布袋除尘→SCR(低温催化剂)→湿法(填料塔)→烟气加热(GGH)+脱白”组合工艺。
3. 创新应用**低温SCR催化剂**(反应温度180-220℃),布置于湿法单元后方,避免催化剂中毒问题。
- **处理效果**:经第三方连续监测,2023年关键指标如下:
- 颗粒物年均值2.47mg/m³(国标20,欧盟10)
- SO₂年均值2.70mg/m³(国标50,欧盟50)
- NOx年均值44.57mg/m³(国标250,欧盟200)
- HCl年均值1.07mg/m³(国标50,欧盟10)
- 二噁英检测值0.038ng TEQ/m³
所有指标优于国家标准,其中颗粒物、SO₂、二噁英达到欧盟标准。项目投运后周边居民投诉量下降90%。
### 2.3 福建厦门东西部危险废物中心局填埋处理场膜覆盖率水利
该 装修案例显示了**高中物理全封技艺**在无聚集排卸抑制地方的的创新用:
- **创业项目后台**:宁波东北部固体废物加工处理心中承担起我市60%垃圾站加工排污量,日倾倒量2300吨。增加了在室外高空作业造成**臭味对外扩散表面积达5多公里**,相应村名客户投诉一直。201四年无法全密闭式处理,主要是根除处理臭鸡蛋气味噪音扰民难题。
- **处理工艺**:项目引进德国HDPE膜密封技术:
1. **每日覆盖**:作业单元当日填埋后立即覆盖1.5mm厚**高密度聚乙烯膜**(HDPE),接缝采用热熔焊接,形成气密层。
2. **气体导排**:膜下铺设菱形导气网格,连接至收集总管。填埋气经脱水、加压后输送至处理站。
3. **能源转化**:收集气体中甲烷含量50%-60%,经脱硫脱碳后生成**车用CNG**(日产量1.2万m³),余气用于发电(装机3MW)。
- **处理效果**:工程实施后环境改善显著:
- 边界区**氨气浓度从12.6ppm降至0.8ppm**,硫化氢从5.3ppm降至0.2ppm。
- 恶臭投诉量从年均156次降至不足5次。
- 甲烷年回收量折合**二氧化碳减排当量18万吨**,CNG销售收入约1000万元/年。
## 3 垃级站尾气加工的热门水平与革新方法
真对鑫霖环保站有机废液治理的繁多形态,已经提升出工具、检查是否、生物工程及搭配组合能力等多种多样治理路劲。选适合能力需一体化思考有机废液治理共同点、治理规范和资金能行性。
### 3.1 普通操作系统等级分类与用
- **热学树脂活性炭气体吸附性性枝术**:以**可溶性炭树脂活性炭气体吸附性性**为代表会,非常可通过VOCs和臭气材质的长度净化系统。通过比漆层积达1000-1200m²/g的煤炭炭或椰壳炭,对甲苯树脂活性炭气体吸附性性储电量能达到35%-40%。实践内容里常设制多级树脂活性炭气体吸附性性床,当七级外贸出口溶度重金属超标时自然转换至后备电源床,此外去脱附二次利用。核心优越性是**高含水率自然环境下树脂活性炭气体吸附性性速率回落**,且修改成本预算较高(约1.7万元/吨)。
- **化学净化技术**:
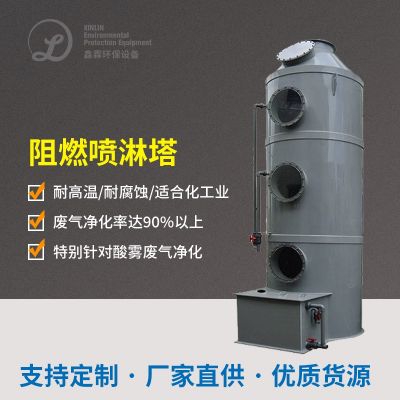
- **湿法洗涤**:分为酸洗(去除氨、胺类)和碱洗(脱除H₂S、SO₂)两种工艺。典型设计为两级填料塔,第一级pH=2的硫酸溶液吸收碱性气体;第二级pH=12的NaOH溶液处理酸性物质。对H₂S去除率>95%,氨去除率>90%。但存在**废水处理难题**,需配套中和沉淀设施。
- **高级氧化**:包括UV光解(185nm+254nm双波段)、臭氧氧化等技术。UV系统在垃圾中转站应用广泛,通过光量子裂解化学键,配合臭氧协同氧化,对VOCs降解率可达80%以上。需注意**避免氯代物产生副产物**(如光解三氯乙烯可能生成光气)。
- **动物清理方法**:基本涵盖动物滤池、动物滴滤塔等样式。天津某中转站站进行包覆动物滤池(填充料总高度1.8m,分为堆肥、木粉、火山岩混后填充料),在停时段45秒标准下,对H₂S避开供电量达35g/m³·h,启用的成本仅为物理学催化法的1/5-1/3。但**抗冲洗供电量实力欠缺**,需要严调控进气渗透压浮动。
### 3.2 全新治理设计与网络资源化再生根目录
不断地高技术进步英语,无用站废液防治展现设备化、能源化不断发展市场需求:
- **多技艺耦合电路软件**:北京某大型的转乘站用“**预洗+微生物体+光离子液体**”三类流程:前端碱洗塔除去80%上述H₂S和弱酸性固体;中段微生物体滴滤塔(疫苗接种硫杆菌、活性污泥菌)生物降解含氮有机肥料物;未端UV光解治理残留VOCs。软件对恶臭硬度大幅度降低率达99.5%,出口贸易NH₃<1ppm,TVOC<5mg/m³。该组合起来加以挥发各单元测试强势,**克服自己单一纯粹技艺片面**。
- **智能监测调控系统**:基于物联网的实时监控成为新标杆:
1. 在关键点位布设**H₂S、NH₃、TVOC在线传感器**,采样频率达1次/分钟。
2. 建立废气负荷预测模型,联动风机变频与药剂投加系统。
3. 杭州项目应用AI算法优化运行参数,使活性炭消耗量降低35%,能耗减少22%。
- **能源资源回收路径**:
- **填埋气制LNG**:经深冷净化(-162℃液化)的填埋气甲烷纯度达99%,热值35MJ/kg。河南郑州项目年产LNG 4.2万吨,替代柴油1.5万吨。
- **碳捕集利用**:焚烧烟气中CO₂浓度约8%-12%,通过胺法吸收可制取食品级CO₂(纯度99.5%)。南京项目年捕集CO₂ 3万吨用于碳酸饮料生产。
*表:废料站排放物整理技术设备选用性及市场可持续性更加*
| **技术类型** | **适用污染物** | **去除率** | **投资成本** | **运行成本** | **优势/局限** |
|-------------|--------------|-----------|------------|------------|-------------|
| **活性炭吸附** | VOCs、恶臭 | 80%-95% | 中高 | 高(换炭费用) | 适用低浓度,需定期更换 |
| **化学洗涤** | 酸性/碱性气体 | 70%-95% | 中 | 中(药剂消耗) | 产生废水,需二次处理 |
| **生物滤池** | 可降解有机物 | 85%-99% | 低 | 低 | 抗冲击负荷差,占地大 |
| **UV光解** | 多数VOCs | 60%-90% | 中高 | 中(电力消耗) | 受温湿度影响大 |
| **膜分离** | 填埋气甲烷 | 甲烷90%+ | 高 | 低 | 适合高浓度气源 |
| **催化氧化** | 难降解VOCs | >95% | 高 | 高(燃料消耗) | 处理彻底,能耗高 |
## 4 废品站废水处置的领域挑战与装置彻底解决细则
餐厨垃圾站废水净化自然环境正从一味地的污染源操控刹车操作广泛性自然环境操作,需平衡技术水平、城市发展、监督等多维各种因素,引入常态化净化自然环境制度。
### 4.1 行业中不断发展管理的本质击败
- **交易与程序操作成本低压力值**:高的标准印刷废气解决公用公共设施初期放入大约垃圾清理站总交易的30%-40%。以某一天解决500吨转车站加以分析,模块化“生态学滤池+化学活化炭+优酷云监控”体统需交易约**180-240W**,年程序操作养护成本增添40-60W。而部位财政厅救济款网络占有率单一化不够50%,会导致区域公用公共设施“建而不带”。
- **技术适配性困境**:
- **浓度波动适应**:垃圾作业区废气浓度呈现剧烈波动(如H₂S分钟级变化幅度可达50倍),传统设计难以稳定达标。某案例显示,生物滤池在H₂S>80ppm时微生物活性受抑制,需增设缓冲稀释系统。
- **组分复杂性挑战**:填埋场已鉴定出**超过300种有机化合物**,其中硫醇、吲哚等物质难以被单一技术去除。特别是含氯VOCs(如氯乙烯)需专用催化剂处理。
- **细则的完成异同**:各地市进行的减排细则决定的宽严不一(如江苏省《臭鸡蛋气味污染破坏物进行的减排细则决定的》较标准加严30%),跨位置运营人员行业面临着合规管理风险分析。还,无公司进行的减排监测器欠缺統一制约,厂界布点总数、监测频率等产生完成异同。
### 4.2 程序性消除策划方案
为怎样作出成就,需共建包函技巧seo、方法自动升级和现行政策协同作战的多维改善工作方案:
- **技术适配与创新**:
- **模块化设计**:针对不同功能区(卸料区、压缩区、暂存区)配置差异化处理单元。卸料区采用**移动式风幕+负压收集**;压缩车间适用生物滴滤;渗滤液池优选化学洗涤。
- **抗波动系统**:设置活性炭应急吸附床(处理效率>90%),在生物系统受冲击时自动启用。开发复合菌剂(如硫杆菌+假单胞菌)提升生物系统耐受性(H₂S耐受上限可达150ppm)。
- **智慧化管理体系**:
1. **数字孪生平台**:集成气象、作业计划、设备状态数据,实现污染扩散精准预测。深圳项目应用后预警准确率达85%,减排量提升18%。
2. **全生命周期监控**:从垃圾进场到末端排放建立可追溯台账,关键点位安装**在线质谱仪**(监测频率1次/秒),数据实时对接环保平台。
- **经济政策协同**:
- **资源化补贴**:对填埋气制CNG按0.4元/m³补贴;焚烧厂SCR脱硝副产物硫酸铵纳入化肥免税目录。
- **绿色金融**:开发环保设施**收益权质押贷款**,某焚烧厂以未来10年碳收益作担保获贷6000万元。
- **跨区域补偿**:建立垃圾处理生态补偿基金,接收区获得50元/吨补偿,其中30%定向用于废气治理。
- **标准规范提升**:
- 制定《垃圾站无组织排放控制技术指南》,明确**密闭负压设计标准**(换气次数6-8次/小时,负压值≥-30Pa)。
- 增设特征污染物限值(如甲硫醇≤0.004mg/m³,二甲基二硫≤0.03mg/m³)。
- 推广“嗅辨员+电子鼻”双复核制度,解决恶臭举证难问题。
## 结语
废品站尾气管理工作是的旅游城市学习生活周围环境基础上安全油烟净化器目前化的极为重要标志图片。从重庆焚化厂的一体化加工正确处理、宁波九峰的项目的极致的摆放基准到厦门市废弃物基地的膜遍及自主创新,行业中正促使向**软件化、信息化、智会化**方面转型趋势。未来的超出点内在趋势**快速减碳枝术**(如温度过低等化合物体催化氧化、动物电耐腐蚀软件)、创建**多污染破坏物一体化把控**系统、建立健全**学习生活周围环境与经济社会税收新规一体化规则**。只是用枝术改革、管理工作SEO优化和税收新规可以支持的强度一体化,功能体现废品加工正确处理安全油烟净化器从“必备之恶”向“邻利型”安全油烟净化器的变为,最后形成学习生活周围环境养护与的旅游城市趋势的程度一致的。


 扫一扫添加微信